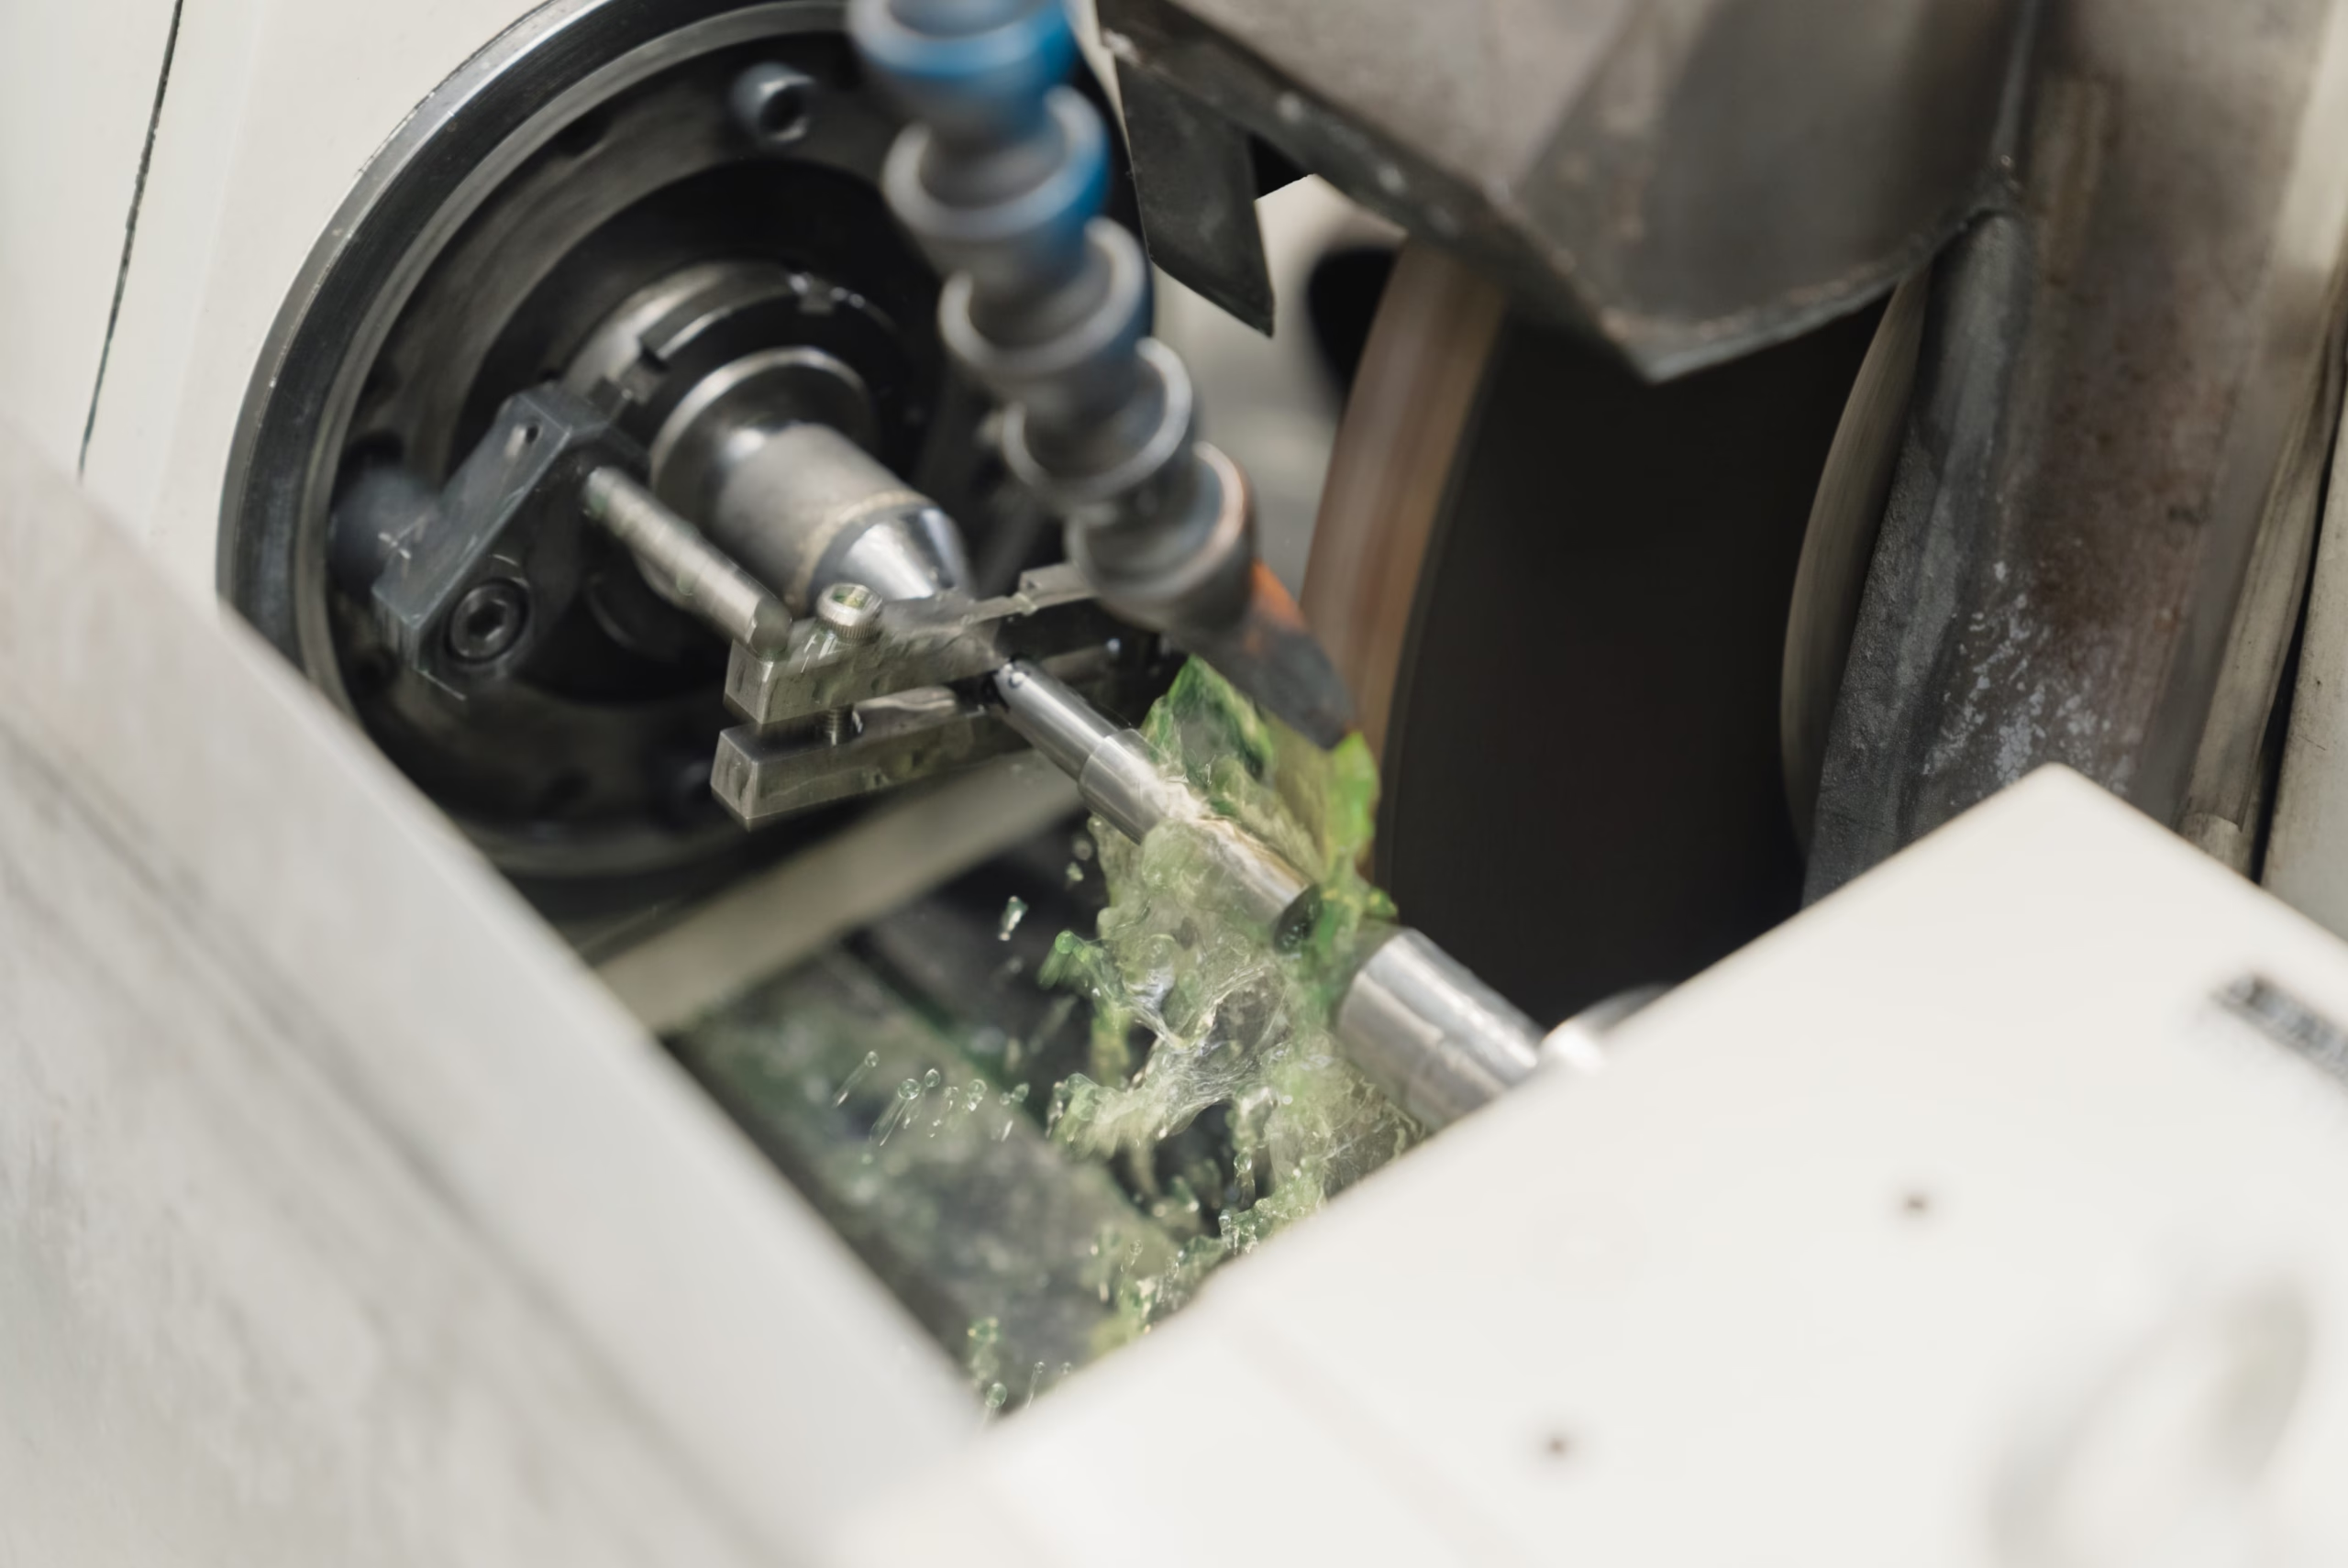

工作機械の熱変位問題とは、機械や工具そのものが温度変化によってわずかに膨張・収縮し、加工寸法や仕上げ精度にズレが生じる現象を指します。2026年も全国的に記録的な猛暑が続いており、「夏場だけ加工精度が安定しない」「工具の摩耗が早い気がする」といった声を、工具商社様・製造部品メーカー様の現場担当者からいただく機会が増えています。
本記事では、工作機械の熱変位問題がなぜ夏場に起きやすいのか、そのメカニズムと現場への影響を整理したうえで、環境面・運用面・工具面の3つの視点から実践できる対策をご紹介します。特注切削工具(オーダーメイド切削工具)メーカーとして数多くの現場をサポートしてきたハマツールの知見も交えながら、自社の課題に当てはめて読んでいただける内容を目指しました。
工作機械の熱変位問題とは?夏場に加工精度が落ちる理由
熱変位のメカニズム(機械構造体の熱膨張)
金属は温度が上昇すると膨張し、温度が下がると収縮する性質を持っています。工作機械の主軸・ベッド・コラム・ボールねじといった主要構造体も例外ではなく、周囲温度や主軸の発熱によってわずかに寸法が変化します。この変化量は数ミクロン〜数十ミクロン程度と小さいものですが、精密加工が求められる部品にとっては無視できない誤差となります。
特に夏場は、工場内の室温上昇に加えて、主軸モーターや切削抵抗による発熱が重なりやすく、機械が「朝は精度が出ていたのに、昼過ぎから寸法がずれ始める」といった状態に陥りやすくなります。
図:工場内温度と主軸熱変位量の一般的な傾向(イメージ図。実測値ではなく概念を示したものです)

主軸・ボールねじ・案内面で起こる変位の具体例
代表的な変位要因を整理すると、以下のようになります。
- 主軸の熱膨張:高速回転による軸受発熱で、主軸が軸方向にわずかに伸びる
- ボールねじの伸び:送り軸の温度上昇により、位置決め精度が徐々にずれる
- 案内面(ガイドウェイ)の変形:機械全体の温度分布が不均一だと、局所的なゆがみが生じる
これらは単独ではなく複合的に発生するため、「なぜ精度が落ちたのか」の原因特定が難しいのも、熱変位問題の厄介な点です。
なぜ2026年の猛暑がものづくり現場に影響を与えているのか
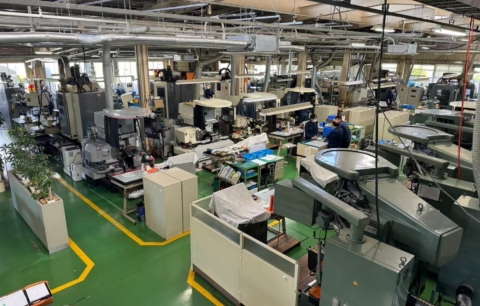
近年、夏季の最高気温・平均気温は上昇傾向にあり、2026年も厳しい暑さが続いています。空調が完備された工場であっても、大型設備の稼働熱や外気からの熱侵入により、フロア内の温度は場所によって大きくばらつくことが少なくありません。
こうした環境下では、次のような影響が生産現場に及びます。
- 朝一番と午後とで、同じ加工プログラムでも仕上がり寸法が異なる
- ロット後半になるほど公差外れ品が増える
- 検査工程での手戻り・再加工が増加し、生産計画に遅れが生じる
つまり熱変位問題は、単なる「精度の話」にとどまらず、納期・コスト・品質保証体制全体に波及するリスクをはらんでいます。
夏場に起きやすい2つの現場課題
加工精度の低下(寸法公差外れ・面粗度悪化)
熱変位によって主軸位置や送り軸の基準がずれると、寸法公差を外れる不良品が発生しやすくなります。特に、航空宇宙機器部品やロボット関連部品、半導体・情報通信機器部品など、公差要求の厳しい部品を扱う現場では、わずかな熱変位が歩留まりに直結します。
工具摩耗の加速(切れ味劣化・チッピング増加)
見落とされがちですが、熱の影響を受けるのは機械本体だけではありません。周囲温度が高い状態での加工は、切削点の温度をさらに押し上げ、工具刃先の摩耗やチッピング(微小欠け)を早める要因になります。工具寿命が短くなれば、当然ながら工具コストや交換頻度も増加します。
工作機械の熱変位を防ぐための基本的な対策
環境面の対策:室温管理・局所空調・機械配置の見直し
まず検討したいのが、工場全体および機械周辺の温度環境を安定させることです。局所空調やスポットクーラーの導入、直射日光を避ける機械レイアウト、外壁からの熱侵入を抑える断熱対策などが代表的な取り組みです。
運用面の対策:暖機運転・計測タイミングの工夫
機械の始業直後は温度が安定していないため、暖機運転を行い機械全体を定常状態に近づけてから本加工に入ることが有効です。あわせて、検査・計測のタイミングを一日の中で統一する、温度変化の大きい時間帯を避けて高精度工程を組むといった運用上の工夫も効果があります。
工具面の対策:材質・コーティング・形状の見直し
見落とされやすいものの、実は工具側からの対策余地も大きいポイントです。耐熱性の高いコーティングを選定する、切削熱がこもりにくい刃先形状にする、被削材に適した超硬工具・ハイス工具・PCD工具を使い分けるといった工具選定の見直しは、機械本体への投資に比べて着手しやすい対策といえます。
以下に、3つの対策の視点を整理しました。
| 対策の視点 | 具体的なアクション | 着手のしやすさ |
|---|---|---|
| 環境面 | 局所空調・機械レイアウト見直し・断熱対策 | 設備投資が必要でやや高コスト |
| 運用面 | 暖機運転・計測タイミングの統一 | 運用ルールの変更で比較的着手しやすい |
| 工具面 | コーティング・材質・刃先形状の見直し | 工具単位で検討でき着手しやすい |
切削工具メーカーの視点から見る熱対策のポイント
耐熱コーティングの選び方(TiAlN、AlCrNなど)
コーティングごとに得意とする温度域や被削材が異なります。夏場の高負荷加工では、耐熱性・耐酸化性に優れたコーティングを選ぶことで、工具刃先の温度上昇による摩耗進行を抑えやすくなります。
| コーティング | 耐熱性の傾向 | 得意な加工領域 |
|---|---|---|
| TiAlN | 高温域でも安定した硬度を維持しやすい | 高速切削・難削材加工全般 |
| AlCrN | 高温での耐酸化性に優れる | ステンレスなど熱がこもりやすい加工 |
| 無コーティング(ハイス等) | 耐熱性は限定的だが靭性が高い | 断続切削・低速〜中速加工 |
難削材・高負荷加工での熱変位への配慮
チタン合金やニッケル基超合金といった難削材は、もともと切削抵抗・切削熱が大きく、夏場の高温環境と重なることで工具負荷がさらに高まります。こうした加工では、汎用のカタログ品では対応しきれず、被削材・加工条件に合わせた工具形状の最適化が必要になるケースが少なくありません。
特注切削工具による熱変位対策という選択肢
標準工具では対応しきれないケース
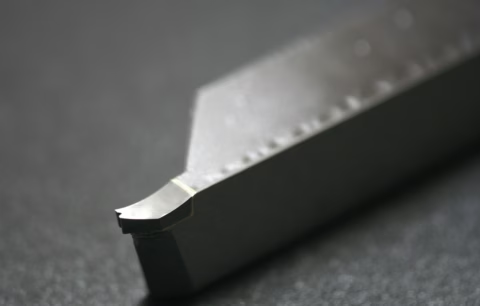
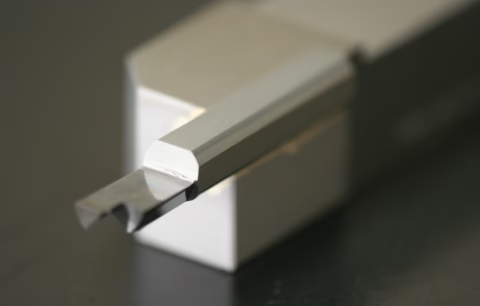
「コーティングを変えたいが、カタログ品にちょうど良い仕様がない」「加工条件に合わせて刃先形状を微調整したい」——こうした細かな最適化は、標準工具のラインナップだけでは実現が難しいことがあります。特注切削工具(オーダーメイド切削工具)であれば、被削材・加工機・要求精度に合わせて、材質・コーティング・刃先形状をトータルで設計できます。
ハマツールが提供する特注切削工具・特殊工具の強み
ハマツールは、超硬工具・ハイス工具・PCD工具を取扱品目とし、特殊切削工具の設計・製作を一貫して行っています。航空宇宙産業機器、ロボット関連機器部品、二輪・四輪自動車部品、半導体及び情報通信機器部品、バルブ等住宅関連機器部品など、幅広い業種のお客様からご相談をいただいており、北海道から九州まで全国のお客様にご利用いただいております。夏場特有の加工トラブルについても、被削材・加工条件をヒアリングした上で、耐熱性や工具形状の見直しをご提案しています。
摩耗・損傷後の再生加工(再研磨・チップ交換・改造・追加工・寸法変更)という選択肢
熱変位対策と合わせて検討いただきたいのが、既存工具の再生加工です。摩耗した工具を都度新品に買い替えるのではなく、再研磨・チップ交換・改造・追加工・寸法変更といった再生加工を組み合わせることで、コストを抑えながら現場に合った工具を維持できます。「今使っている工具の刃先形状を、夏場の加工条件に合わせて微調整したい」といったご相談にも対応可能です。詳しくは再研磨・再生加工サービスのご紹介ページもご覧ください。
まとめ:夏場の加工トラブルは「工具」からも見直せる
工作機械の熱変位問題は、機械本体の温度管理だけでなく、工具材質・コーティング・形状といった工具側の要因からもアプローチできる課題です。夏場の加工精度低下や工具摩耗の加速に心当たりがある場合は、環境面・運用面の対策とあわせて、工具選定そのものを見直すタイミングかもしれません。
よくある質問(FAQ)
Q. 工作機械の熱変位はどのくらいの精度に影響しますか? A. 機械の種類や加工条件によって幅がありますが、一般的に数ミクロン〜数十ミクロン単位の変位が生じるとされています。高精度部品の加工では、この変位が公差外れの直接的な原因になり得ます。
Q. 熱変位対策は機械側と工具側、どちらを優先すべきですか? A. 理想は両面からのアプローチですが、機械本体への投資は大掛かりになりやすいため、まずは工具材質・コーティング・形状の見直しから着手する現場が多く見られます。
Q. 標準品の工具では熱対策は難しいのでしょうか? A. 標準品でも一定の対策は可能ですが、被削材や加工条件に合わせた細かな最適化を行いたい場合は、特注切削工具(オーダーメイド切削工具)の活用が有効です。
夏場の加工精度低下や工具摩耗でお困りの際は、被削材・加工条件・現在お使いの工具仕様をお聞かせください。特注切削工具の設計から、摩耗した工具の再研磨・チップ交換・改造・追加工・寸法変更まで、ハマツールが一貫してサポートいたします。