
既製工具では難しい加工を成立させる「現場の解決策」
旋盤加工は、量産部品から試作、精密部品まで幅広く対応できる加工方法です。しかし現場では、図面通りに削るだけでは済まない課題が多く、特に近年は材料の多様化・精度要求の高度化・納期短縮によって、加工の難易度が上がっています。
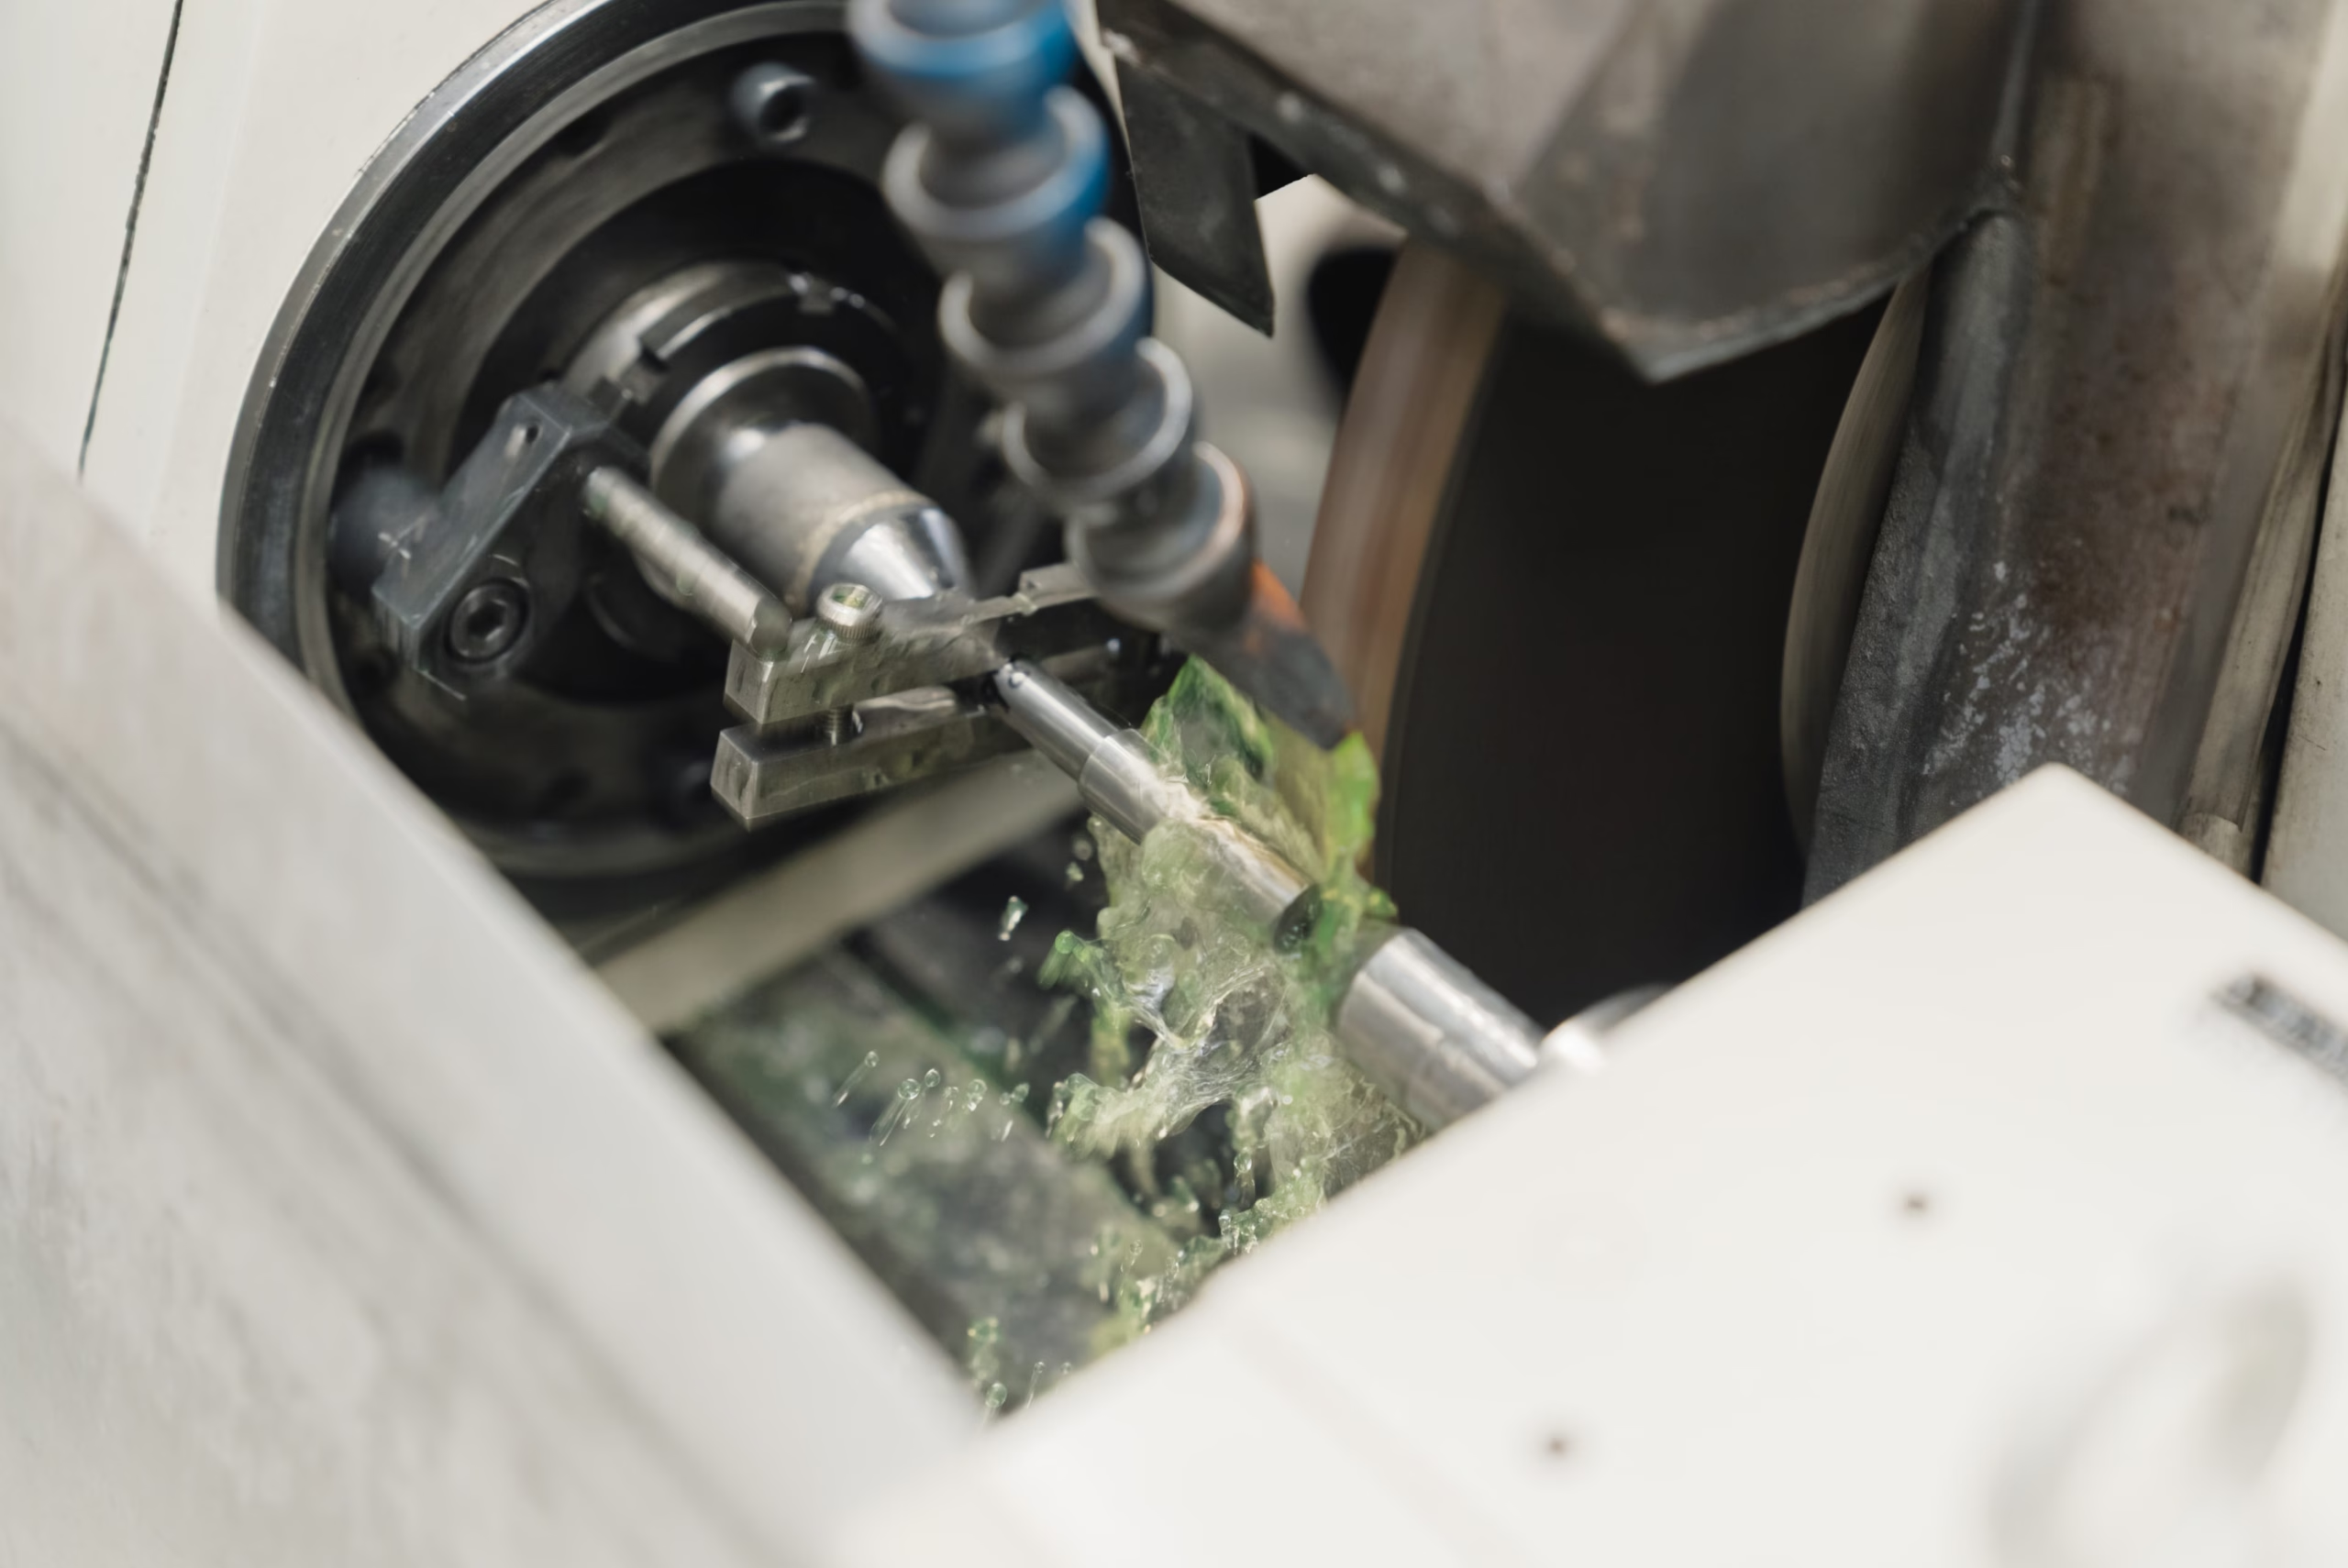
その中で注目されているのが、特殊切削工具(オーダーメイド工具)です。「既製工具を工夫して使う」だけでは対応できない領域を補い、加工の安定化と効率化を実現します。
今回は、旋盤加工で特殊切削工具が活用される背景と、導入によって現場がどう変わるのかを解説します。
旋盤加工でよくある課題と非効率
旋盤加工の現場では、次のような悩みが頻繁に起こります。
① 工程が増えて段取りが長い
本来は1工程で終わらせたい形状でも、既製工具では対応できず、
・荒加工 → 仕上げ加工
・内径加工 → 段付き加工
・面取り → 溝加工 → 仕上げ
といったように工程が増え、段取り替えが多くなります。その結果、加工時間だけでなく、段取り・測定・芯出しの時間が増えます。
② ビビリ・工具摩耗で寸法が安定しない
細長いワーク、薄肉部品、難削材などではビビリが発生しやすく、加工面が荒れたり寸法が安定しないことがあります。
また、工具寿命が短いと、
・寸法が徐々にずれる
・仕上げ面が悪化する
・工具交換頻度が増える
といった問題が起こり、結果的に品質管理の負担が増えます。
③ チップ形状が合わず切りくず処理が悪い
旋盤加工では切りくず処理が重要です。切りくずが絡むと加工停止や傷の原因となり、最悪の場合は機械トラブルにもつながります。
既製工具の刃形では切りくずが長くつながりやすく、加工条件の調整だけでは限界があるケースも多いです。
加工時間の短縮や工具寿命の改善を検討する際は、工具の形状や状態を見直すことも重要です。
なぜ特殊切削工具が必要になるのか
特殊切削工具が求められる最大の理由は、旋盤加工には
・ワーク形状
・材質
・精度要求
・生産量
・設備条件 (剛性・チャック・回転数)
などの要素が複雑に絡むため、既製工具では最適解にならない場合があるからです。
特に次のような条件が重なると、既製品では加工が成立しにくくなります。
・段差・溝・R形状が多い複雑形状
・内径が深い、または細い
・難削材(ステンレス、インコネル、 焼入れ材など)
・薄肉で変形しやすい部品
・工程短縮が必須の量産品
こうした現場では「工具を選ぶ」だけでなく、工具を設計する発想が必要になります。
既製工具では対応が難しい加工も、ワーク形状や加工条件に合わせた工具設計によって改善できる場合があります。
旋盤加工で使われる特殊切削工具の具体例
特殊切削工具は「特別な高級工具」というより、現場の困りごとを解決するための道具です。旋盤加工でよく採用される代表例を紹介します。
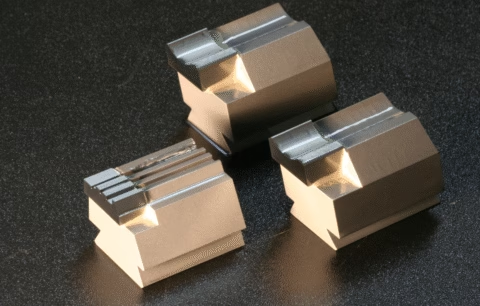
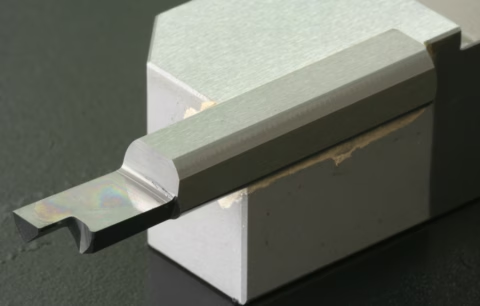
① 段付き・溝付き対応の複合バイト
段差・溝・面取りが同時に必要な部品では、既製工具を何本も使い分ける必要があります。
そこで、
・外径加工
・溝加工
・面取り
・R形状仕上げ
を1本にまとめた複合形状バイトを設計することで、工程削減・段取り削減が可能になります。
② 深穴内径加工用の剛性強化ボーリング工具
内径加工で多い悩みは「びびり」と「突き出し長さ」です。
深穴では工具の突き出しが長くなり、
・剛性不足で
・面が荒れる
・真円度が出ない
・逃げが干渉する
といった問題が起きます。
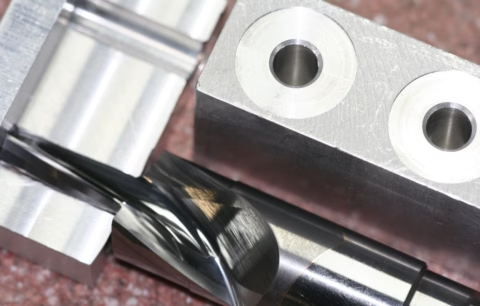
特殊工具では、ボーリングバーの形状を最適化し、必要に応じて
・防振設計
・逃げ形状の工夫
・クーラント穴(オイルホール)
などを組み込み、安定加工を実現します。
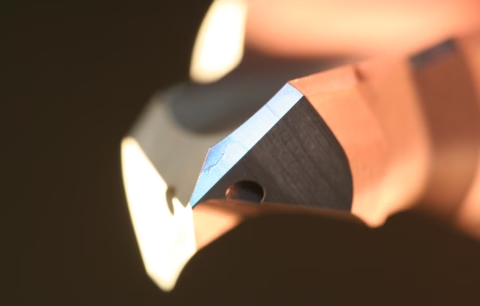
③ 難削材向けの刃先形状最適化工具
ステンレスや耐熱合金などは加工硬化が起こりやすく、刃先への負荷が大きくなります。
そこで、特殊工具では
・刃先角度
・すくい角
・切れ刃の強度バランス
・切りくず分断性
を狙って設計し、摩耗の進行を抑えます。
結果として、工具寿命だけでなく、寸法安定性が向上するケースも多いです。
④ 小径・薄肉部品向けの切削抵抗低減工具
薄肉部品は加工中にたわみやすく、寸法が出ない・変形するという課題があります。
特殊工具では、切削抵抗を抑える刃形を採用し、
・切り込み量の安定化
・ワーク変形の抑制
・仕上げ面の改善
につなげます。
特殊切削工具を導入すると現場はどう変わるのか
特殊切削工具の導入によって得られる効果は、単なる加工時間短縮だけではありません。現場では次のような変化が起こります。
工程削減による段取り時間の短縮
工具交換が減ることで、段取り・芯出し・測定が減り、総加工時間が短縮されます。
寸法安定による不良削減
ビビリや摩耗の影響が減ることで、寸法のばらつきが減り、検査工数も軽減します。加工条件が安定し、技能依存が減る「この人しか加工できない」という属人化が減り、現場全体の加工再現性が上がります。
生産性向上によりコストが下がる
工具単価は既製品より高くなることが多いですが、工程削減・不良削減を含めた総合コストで見ると、結果的に安くなるケースもあります。
工具の見直しによって、加工時間や品質の課題を改善できる可能性があります。現在の工具でお困りのことがあれば、工具の再研磨や仕様変更も選択肢の一つです。
設計・選定時に意識すべきポイント
特殊切削工具は「形状を真似して作る」だけでは効果が出ません。導入を成功させるためには、次の視点が重要です。
① 加工目的を明確にする
「早くしたい」のか「精度を安定させたい」のかで設計は変わります。目的が曖昧だと工具が中途半端になります。
② ワーク材質と加工条件を前提に設計する
材質によって刃先角度や逃げ量、チップ形状の選定が大きく変わります。
特に難削材は工具側の工夫が成果を左右します。
③ 機械剛性・チャック条件を含めて考える
工具は単体で成立するものではなく、設備環境とセットで成立します。突き出し量、クーラント条件、回転数制限なども設計に影響します。
④ 「作れる」より「狙って設計できる」が重要
特殊工具は加工の目的に対して、刃先形状・材質・剛性・排出性を組み合わせて最適化する必要があります。ここが既製工具との決定的な違いです。
まとめ:旋盤加工の限界を感じたら「工具の相談」が近道になる
旋盤加工の現場では、工夫や条件調整で乗り切ることもできます。
しかし、
・工程が増えて段取りが膨らむ
・ビビリが止まらない
・寸法が安定しない
・切りくず処理が悪い
・工具寿命が短い
といった課題が続く場合、既製工具での対応には限界があります。
そのようなときは、加工方法を変える前に、まず工具を変えるという選択肢があります。特殊切削工具は、現場の困りごとを解決し、品質と生産性を同時に改善する有効な手段です。
「この加工、既製工具では厳しいかも」と感じたらご相談ください
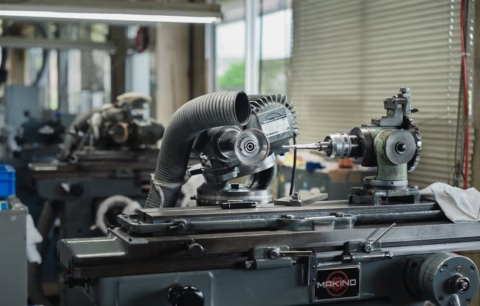
ハマツールでは、旋盤加工における特殊切削工具の設計・製作を行っています。
図面だけでなく、加工条件や設備環境まで踏まえて、最適な工具形状をご提案します。
「加工が安定しない」
「工程を減らしたい」
「試作で一発勝負を成功させたい」
そのような課題があれば、まずはお気軽にご相談ください。現場の状況に合わせた“解決する工具”をご提案いたします。
「加工が安定しない」「工程を減らしたい」「既製工具では対応が難しい」といった課題があれば、まずはお気軽にご相談ください。
公式インスタグラムでは現場の最新情報を日々更新中!ぜひご覧ください♪
▶ハマツール公式Instagramはこちら
▼その他コラム記事もぜひご活用ください♪